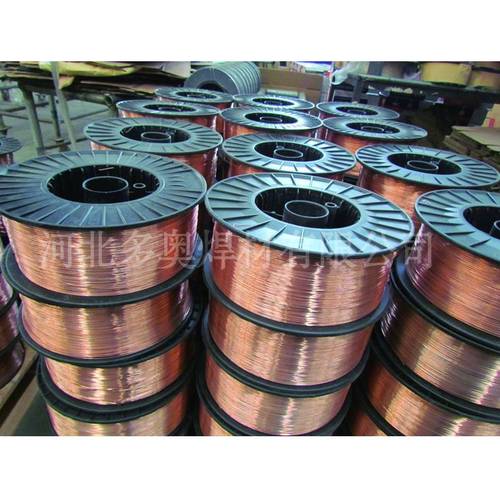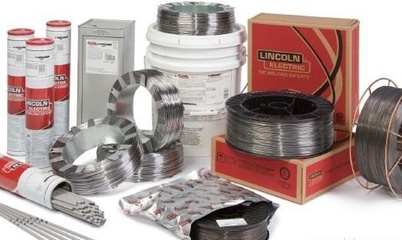
焊接材料是焊接過程中不可或缺的重要組成,其分類與性能直接影響焊接接頭的質(zhì)量、強度和耐久性。焊接材料主要包括焊條、焊絲、焊劑、保護(hù)氣體、釬料和釬劑等。根據(jù)不同的焊接方法、母材材質(zhì)和使用要求,焊接材料可進(jìn)行多種分類。
一、焊接材料的分類
1. 按焊接方法分類:
(1)焊條:用于焊條電弧焊,由焊芯和藥皮組成。
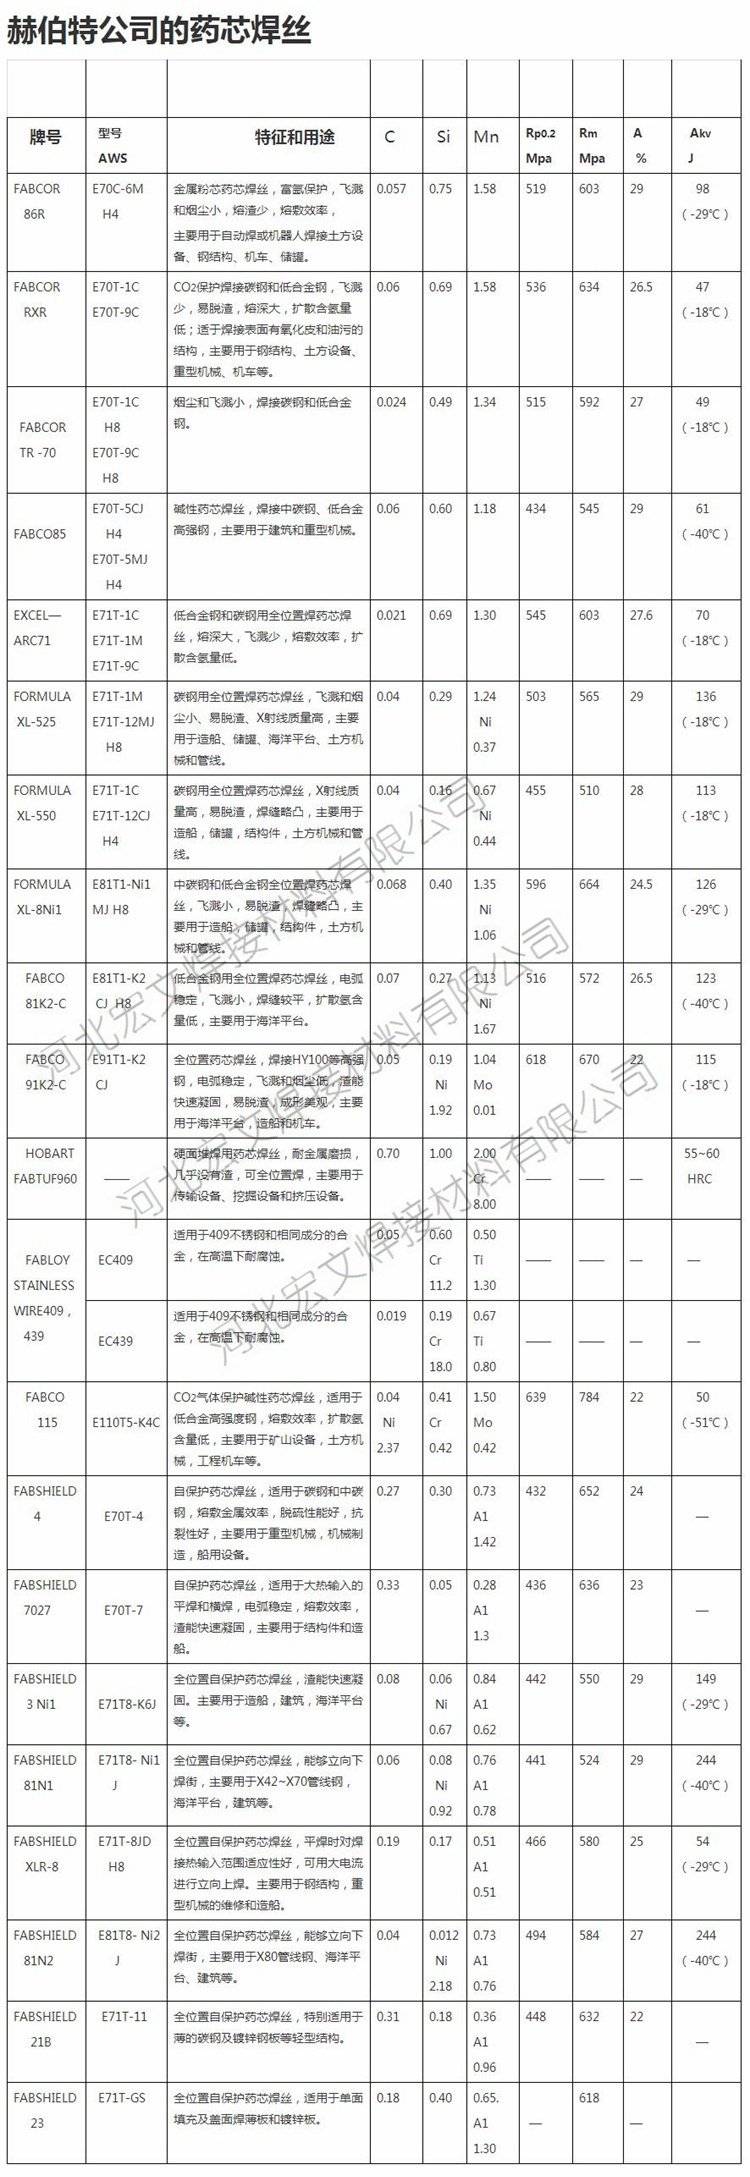
(2)焊絲:用于埋弧焊、氣體保護(hù)焊、電渣焊等,分為實心焊絲和藥芯焊絲。
(3)焊劑:用于埋弧焊和電渣焊,起保護(hù)、冶金和穩(wěn)定電弧作用。
(4)保護(hù)氣體:如氬氣、二氧化碳、氦氣等,用于氣體保護(hù)焊。
(5)釬料與釬劑:用于釬焊,釬料熔點低于母材,釬劑去除氧化物。
2. 按材質(zhì)分類:
(1)碳鋼焊接材料:如E43、E50系列焊條,適用于低碳鋼和低合金高強鋼。
(2)低合金鋼焊接材料:如E5015、E5515等,具有較高的強度與韌性。
(3)不銹鋼焊接材料:如E308、E309、E316等,耐腐蝕性好。
(4)鎳基合金焊接材料:如鎳基焊條、焊絲,用于高溫和耐蝕環(huán)境。
(5)有色金屬焊接材料:如鋁、銅、鈦及合金焊絲。
3. 按藥皮類型分類(針對焊條):
(1)酸性焊條:如E4303,工藝性能好,但焊縫韌性較低。
(2)堿性焊條:如E5015,脫硫磷能力強,焊縫韌性高,但對油銹敏感。
(3)纖維素型、氧化鈦型等。
二、焊接材料的性能要求
1. 工藝性能:
(1)電弧穩(wěn)定性:保證焊接過程穩(wěn)定,飛濺小。
(2)脫渣性:熔渣易清除,提高效率。
(3)成形性:焊縫表面光滑,無咬邊、氣孔等缺陷。
(4)全位置焊接性:適合平、橫、立、仰等位置。
2. 冶金性能:
(1)脫氧、脫硫、脫磷:減少焊縫中有害元素,提高韌性。
(2)合金過渡:向焊縫過渡合金元素,保證成分和性能。
(3)抗裂性:防止熱裂紋、冷裂紋和再熱裂紋。
3. 力學(xué)性能:
(1)抗拉強度:滿足母材等強或超強要求。
(2)沖擊韌性:尤其低溫韌性,保證結(jié)構(gòu)安全。
(3)塑性、硬度:符合設(shè)計和使用條件。
4. 耐腐蝕與耐高溫性能:
對于不銹鋼、鎳基合金等材料,焊接材料需保證焊縫耐蝕性、抗氧化性和高溫強度。
三、焊接材料的選擇原則
(1)等強原則:焊縫強度不低于母材。
(2)等成分原則:對于耐蝕、耐熱鋼,焊縫成分接近母材。
(3)工藝匹配:根據(jù)焊接方法、板厚、位置選擇。
(4)經(jīng)濟性:在滿足性能前提下,降低成本。
(5)安全性:低氫、無毒、低煙塵。
四、常見焊接材料性能對比
1. 酸性焊條 vs 堿性焊條:
酸性焊條工藝好,但韌性差;堿性焊條韌性好,但工藝要求高。
2. 實心焊絲 vs 藥芯焊絲:
實心焊絲成本低,需外加保護(hù)氣;藥芯焊絲效率高,適合自動焊。
3. 氬弧焊 vs CO2焊:
氬弧焊質(zhì)量高,適合薄板、有色金屬;CO2焊效率高,適合碳鋼。
五、結(jié)論
焊接材料的分類與性能是焊接技術(shù)的基礎(chǔ)。正確選擇和使用焊接材料,可保證焊接結(jié)構(gòu)的安全、可靠和耐用。隨著新材料、新工藝的發(fā)展,焊接材料也在不斷向高效、環(huán)保、高性能方向進(jìn)步。